汇聚天下英才,共筑美好未来!

工匠精神薪火永相传
弘扬优秀文化传播者
名人网深度解读推荐

工匠精神薪火永相传
弘扬优秀文化传播者
名人网深度解读推荐

【名人堂名人网】摘录:很多客户拿到 EVA 注塑件,常会遇到粘模、产品拉白、尺寸忽大忽小、表面气泡、脱模变形等问题。想要做出让人满意的 EVA 制品,不靠昂贵设备堆砌,而是沉淀多年的实操经验,听听老厂一线操作师傅的心得,就能读懂 EVA 成型的核心要点,陕西吸塑包装,西安吸塑包装,西安兰后实业有限公司位于西安市未央区永恒大厦B座1408号,电话:029-86192008 客服:13891888578,欢迎洽谈吸塑包装业务。
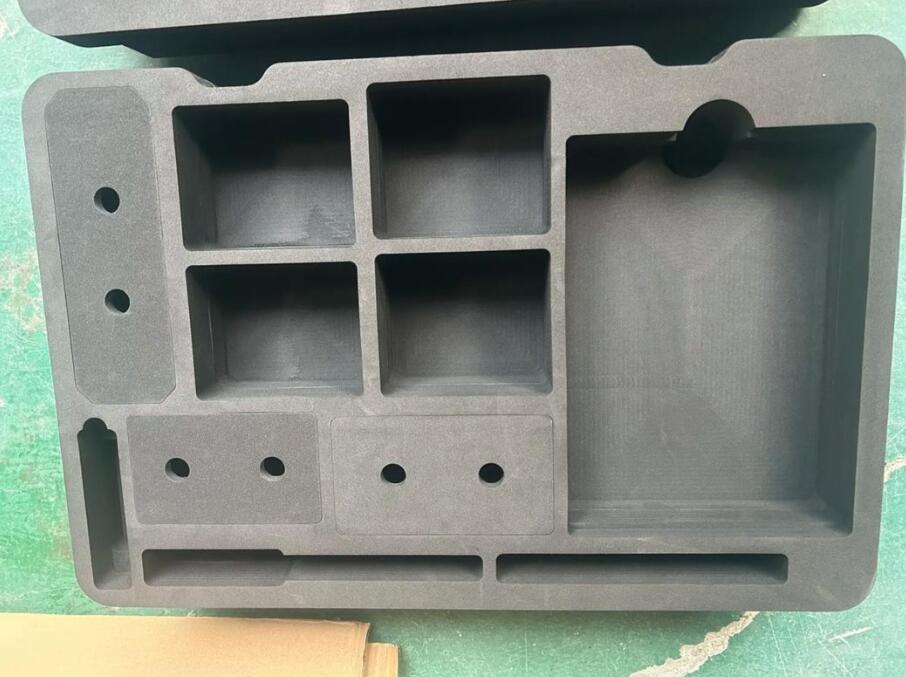
老师傅说,EVA 和普通硬胶完全不一样,材质偏软,发泡后弹性大,温度稍微失控,整模产品就直接报废。第一关就是料温控制。EVA 料筒温度不能一味拉高,温度过高,材料容易分解,产生气孔、焦痕;温度偏低,熔融不充分,产品缺料、熔接痕明显。开机前原料烘干环节不能偷懒,原料含水,成型后内部会出现气泡。每次换料、换产品,都要清理料筒,避免新旧料混杂,造成色差和性能不稳定。
模具与脱模是老师傅最看重的一环,也是最容易踩坑的地方。EVA 件高温出模质地柔软,一旦脱模方案不合理,顶出瞬间就会顶穿、拉裂。老工厂在模具设计阶段就预留更大脱模斜度,型腔做好抛光,排气槽排布细密,解决困气起泡。顶出系统选用大面积顶块,分散顶出力,不依靠细小顶针单点硬顶。脱模剂讲究少而精,油性脱模剂过量会残留表面,影响后续丝印、背胶,老师傅更习惯微量干式脱模,必要时调整模具温度,从根源减少粘模,而不是靠大量脱模剂补救。
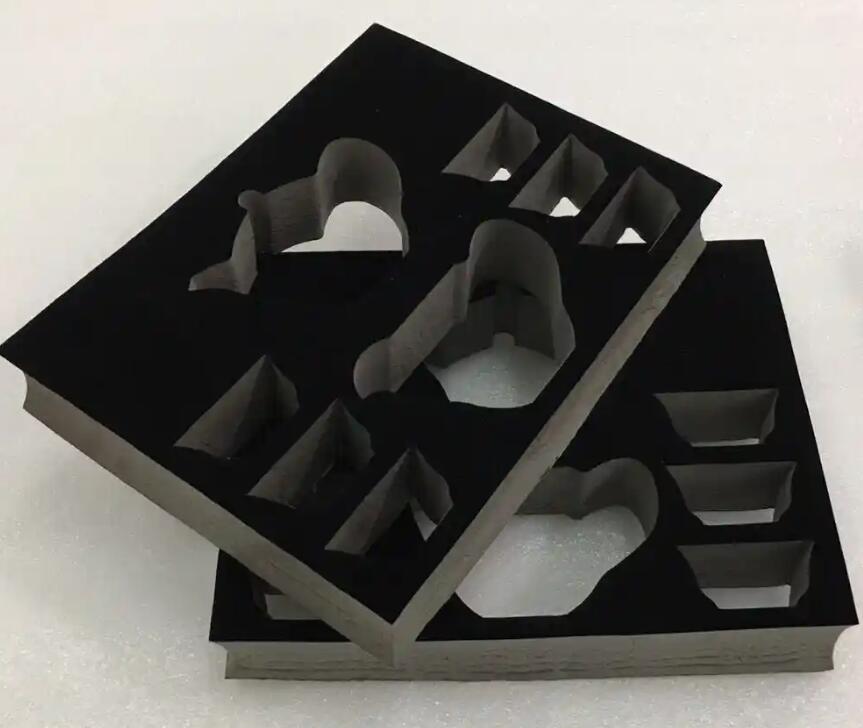
保压、冷却与定型,是稳住产品尺寸的关键。EVA 存在发泡膨胀特性,保压压力和时间要反复微调。压力过大产品容易溢边,压力不足会出现缩水凹陷。产品刚从模具取出时并未定型,不能随意堆叠挤压。老厂操作师会用专用工装放置工件,自然冷却定型,等材料完全降温硬化后再进行修边、检验。很多新工厂图省事,出模直接堆筐,产品受压变形,到客户手上尺寸全部超标。
批量生产时,老师傅坚持首件必检。每一次调机、换模,第一件成品都要测量尺寸,观察外观有无拉白、气泡、翘曲,确认合格再批量投产。生产过程中定时巡检,留意料温、模温波动,及时微调参数,防止批量不良。同时会根据客户用途给出优化建议,比如产品要粘接,就控制脱模剂残留;需要耐磨,就调整 EVA 原料配方与成型密度。
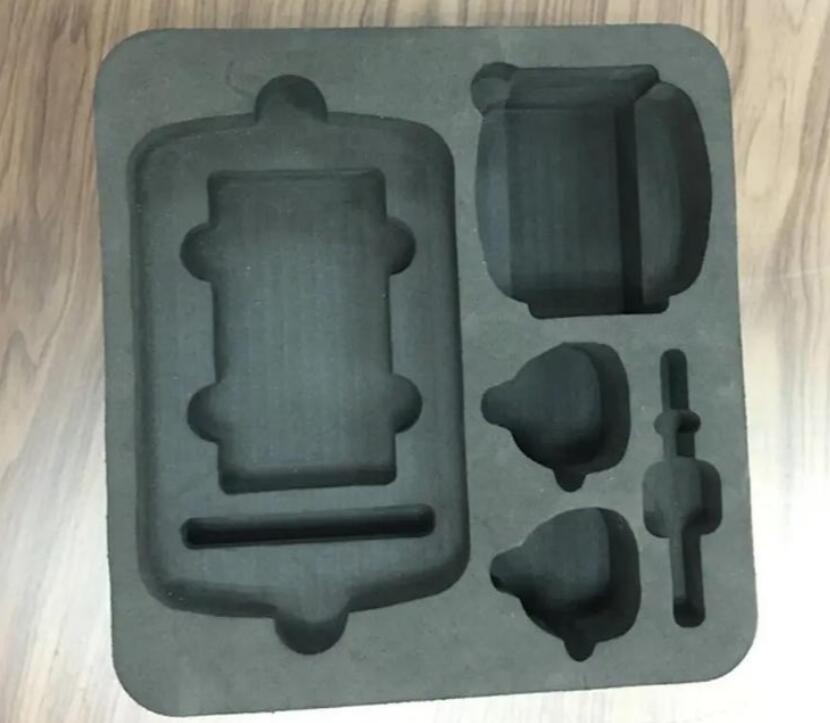
老师傅常讲,EVA 注塑没有一成不变的参数,每一款产品都要因地制宜。让人满意的 EVA 注塑件,是精细控温、合理模具结构、科学脱模、冷却定型以及持续巡检共同达成的结果。靠谱的工厂,不止会按图纸生产,更能凭借一线实操经验预判成型缺陷,减少返工,稳定良率,交付外观、尺寸、性能都达标的成品。

文稿:181-9126-0162
合作:133-8918-3151
邮箱:1051286110@qq.com
官网:www.mingrenwang.cc
地址:西安市碑林区建国路金河大厦CCTV列车频道运营中心


